圆机三角轨道通过针踵控制织针运动,轨道磨平、台阶、毛刺、崩角或安装偏移,可能造成针踵碰伤、卡针、断针、漏针、布面竖条和运行异响。
圆机三角的轨道负责控制织针针踵或沉降片的运动轨迹。轨道入口的毛刺、局部磨平、台阶、崩角和安装偏移,会改变针件进入或离开轨道的受力,常见结果是卡针、断针、漏针、线圈不均、布面竖条和周期性异响。
三角磨损的现场线索
- 轨道入口有毛刺,织针进入时出现刮擦或冲击;
- 轨道局部磨平,某一路线圈高度发生变化;
- 轨道出现台阶或崩角,低速盘车也能感觉到周期阻力;
- 安装面和孔位碰伤,导致相邻多路同时异常;
- 织针针踵出现与轨道方向一致的偏磨。
检查方法
- 拆下前拍摄三角位置、旋转方向和对应针路;
- 清洁工作面,用侧光观察轨道入口、转折处和出口;
- 将异常三角与相邻正常三角对比轨道轮廓和磨损宽度;
- 检查对应织针针踵、针槽和沉降片是否有同步磨损;
- 复核安装面、定位销、孔位和锁紧状态;
- 低速试机记录噪音、断针、布面缺陷和重复位置。
建议的质量检查数据
| 项目 | 检查重点 |
|---|---|
| 轨道轮廓 | 入口、工作面、转折处、出口的连续性 |
| 表面状态 | 毛刺、台阶、崩角、深划痕和局部磨平 |
| 尺寸与安装 | 孔位、定位面、底面平面度和安装方向 |
| 配合状态 | 针踵高度、针槽、沉降片和低速运行表现 |
部分编织三角的参考检验资料会把硬度 60–64 HRC、走针方向工作面粗糙度 Ra≤0.2 μm 作为质量项目,但这只是参考指标,不能替代具体机型的轨道轮廓、孔位和配套针踵要求。
更换前必须确认
不要只按“单面三角”或“针盘三角”采购。应同时确认针筒或针盘型号、机号/针距、跑道数量、针踵形式、安装孔位和旧件照片。可查看针筒三角参考组件或双面圆机三角参考组件,再通过联系我们确认替换关系。
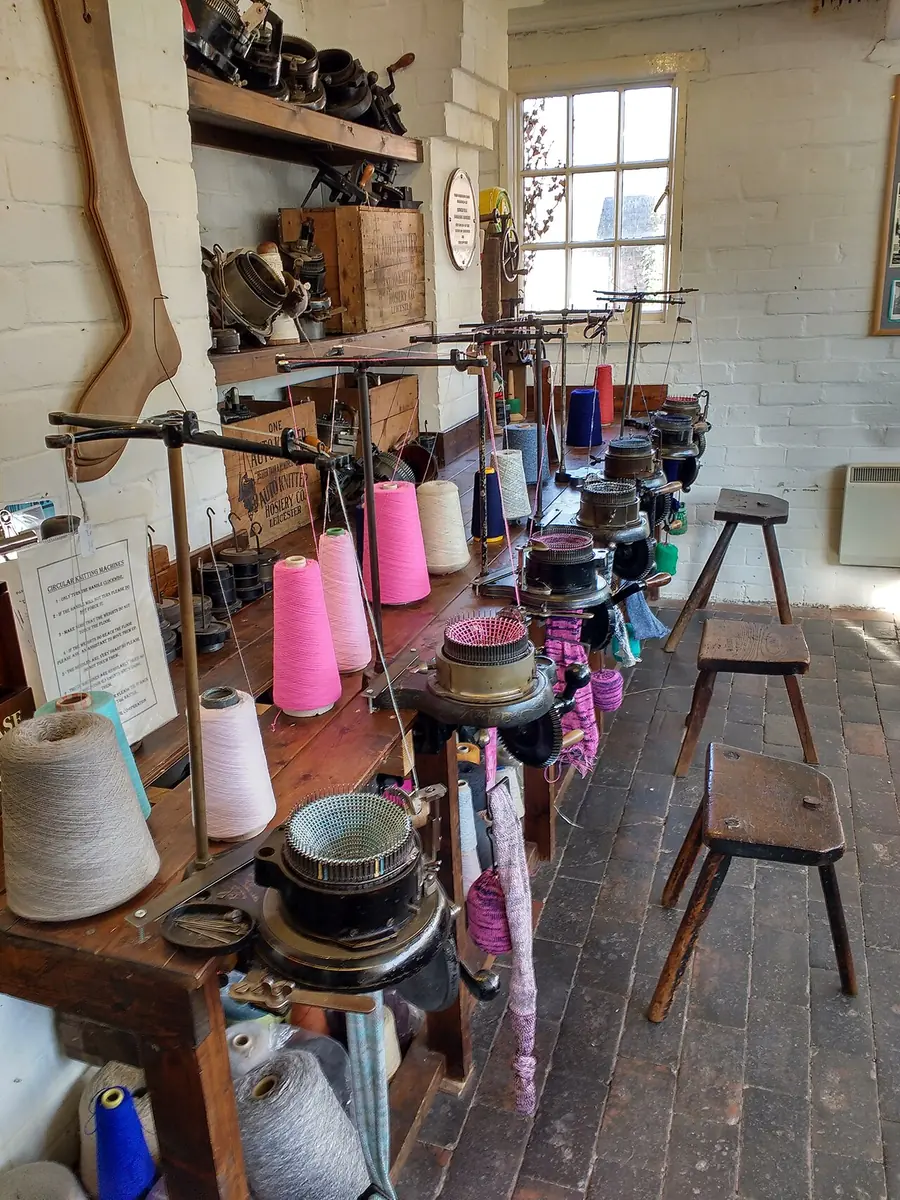
配图说明:本页配图为真实圆型针织设备参考图,用于帮助识别针床、轨道和成圈区域,不代表具体三角磨损样件。图片来源:Wikimedia Commons / Palmiped,CC BY-SA 3.0。