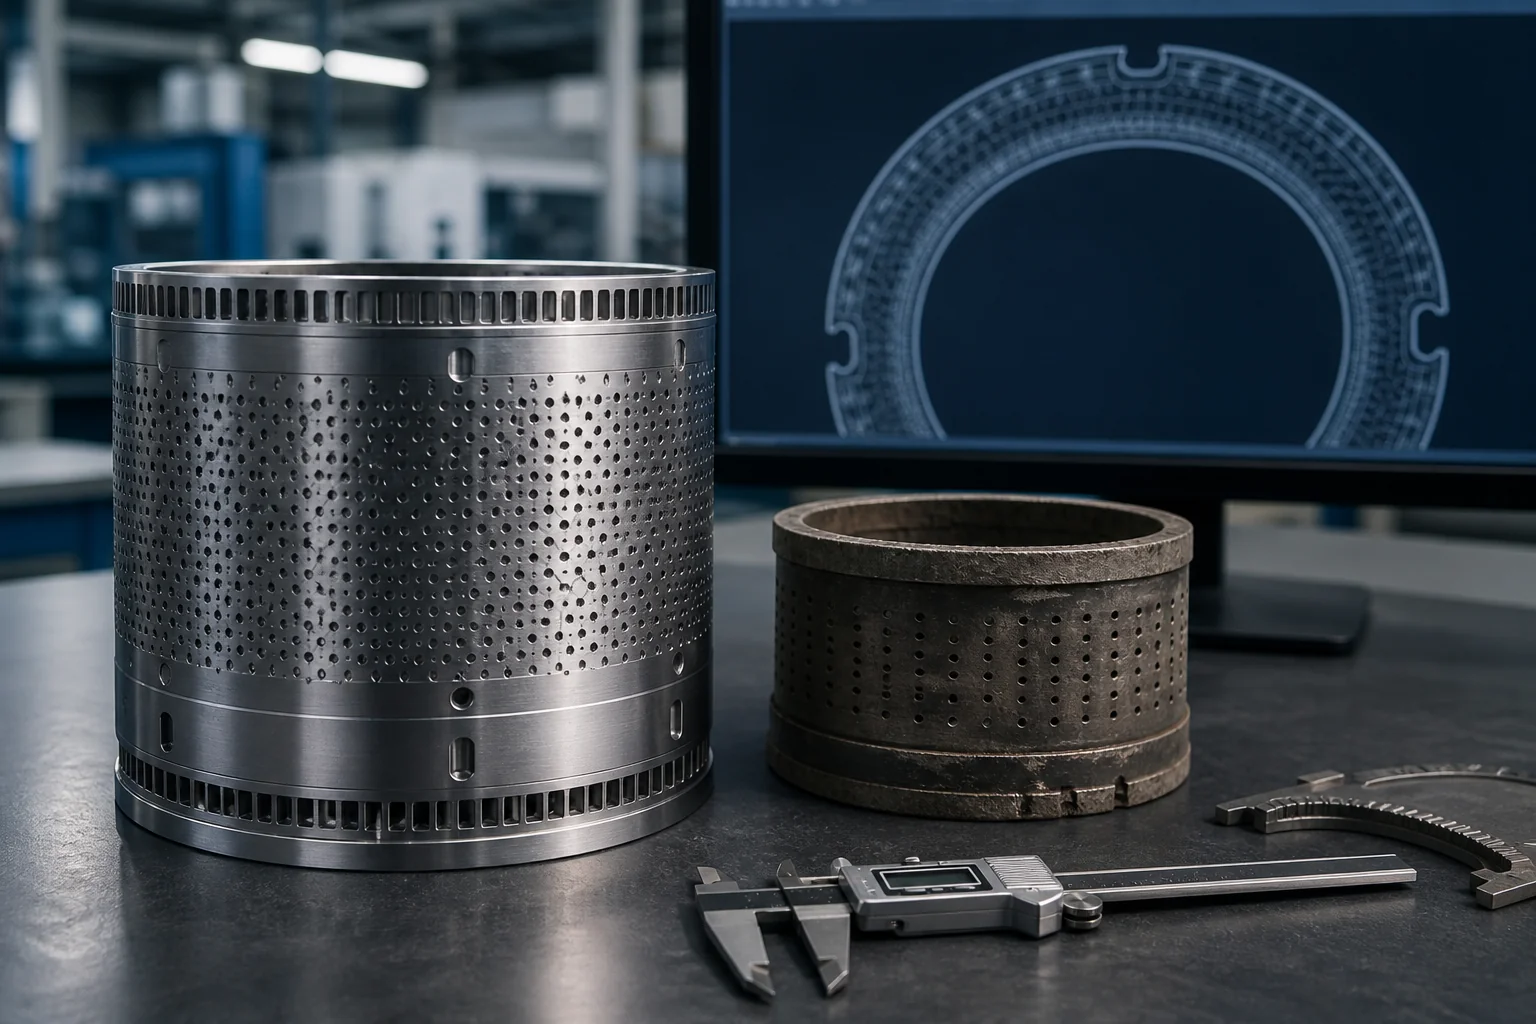
从轨道磨损、针踵磨损、成圈异常、布面竖条和运行噪音等现象判断圆机三角是否需要复核或更换。
圆机三角或 cam system 通过轨道引导织针、沉降片和其他辅件运动。轨道表面出现磨平、台阶、毛刺或碰伤后,织针运动高度和速度会发生变化,最终可能表现为断针、漏针、线圈不均、布面竖条、油污增加或运行噪音变大。
布面出现问题不等于三角一定损坏
布面缺陷也可能来自纱线张力、喂纱器、织针、针槽、沉降片、润滑和卷布系统。判断圆机三角磨损时,应先记录缺陷是否固定在某一路或某个周向位置,再把布面位置与三角、织针和针筒上的磨损位置对应起来。
三角磨损的观察线索
- 轨道入口有毛刺:织针进入时受阻,可能造成卡针或针踵碰伤;
- 轨道局部磨平:针踵运行高度变化,可能带来线圈松紧和布面条痕;
- 轨道出现台阶:低速盘车就能感觉到阻力或周期性异响;
- 安装面或孔位碰伤:三角位置发生偏移,导致多个相邻针路同时异常;
- 针踵同步磨损:说明三角工作面、针踵和针槽需要成套检查。
检查和替换前的记录
- 拍摄三角正面、工作面、轨道入口和安装孔位;
- 标记三角在针筒或针盘上的实际位置和旋转方向;
- 记录轨道表面粗糙、台阶、磨损宽度和碰伤深度;
- 对比同一系统中相邻三角、织针针踵和沉降片工作面;
- 低速运行记录噪音、断针、布面缺陷和异常重复位置。
可参考的质量检测项目
公开行业标准资料对编织三角给出了硬度 60–64 HRC、走针方向工作面粗糙度 Ra≤0.2 μm 的参考指标。实际验收时还要加入轨道轮廓、孔位、定位面和配套针踵检查,因为硬度和粗糙度合格并不代表三角可以安装到所有机型。
什么时候更换圆机三角
如果轨道存在明显台阶、崩角、深划痕、局部磨平或与针踵反复碰撞,应暂停高速运行并复核。更换 cam replacement 前,要确认针筒/针盘型号、机号、跑道数量、轨道图纸和安装基准。不能只根据“单面三角”或“针盘三角”名称采购。
可查看单面针筒三角参考组件和双面针盘三角参考组件,提交旧三角照片和机器资料进行确认。