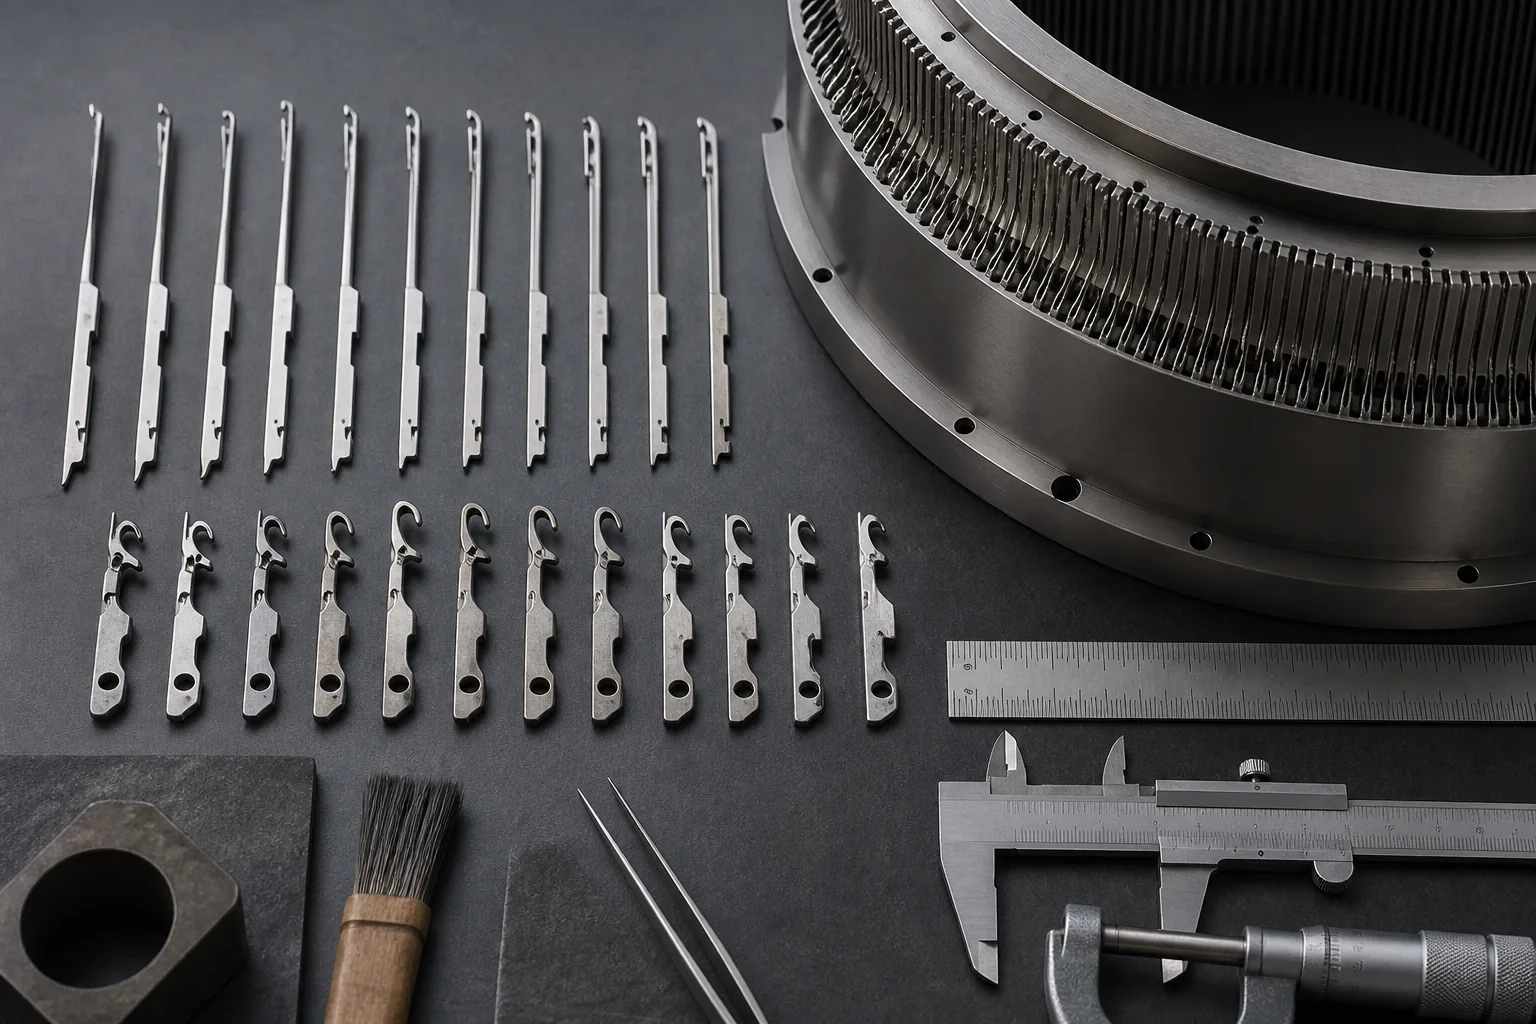
从旧件拆除、新件清洁、基准核对、配件安装、手动盘车到低速试运行,梳理圆机针筒更换后的调试流程。
圆机针筒更换后的安装和调试,决定了新件能否稳定进入生产状态。无论是 replacement cylinder for circular knitting machine,还是按图加工的定制针筒,都不建议直接装机后高速运行。应按照“资料核对—安装清洁—配套检查—手动盘车—低速试机—质量确认”的顺序执行。
一、拆旧件前记录原始状态
拆卸前拍摄针筒、沉降片环、三角、针盘和定位结构的安装照片,标记旋转方向和基准位置。记录旧件外观、磨损、卡针位置、端面跳动和异常布面位置。原始记录可以帮助区分新件安装问题与机器原有问题。
二、安装前核对新旧件
- 核对机器品牌、完整型号、直径、机号/针距和针数;
- 核对外径、内径、有效高度、针槽数量、槽距和安装孔位;
- 核对针槽形式、配套织针、沉降片、沉降片环和三角;
- 检查新件是否有运输磕碰、毛刺、防锈油残留或异物;
- 确认图纸版本、检验记录和首件确认状态。
三、安装与手动检查
- 清洁安装面、定位面和螺孔,不用硬物刮伤精加工表面;
- 按设备资料安装针筒,均匀紧固并确认定位结构到位;
- 安装针、沉降片、沉降片环和三角,确认没有强行压入或错位;
- 手动盘车,观察织针和沉降片是否顺畅通过对应轨道;
- 用百分表或塞尺复核跳动、对中和关键间隙。
四、低速试机和验收
先空载或低速运行,记录噪音、卡顿、局部发热、断针、沉降片动作和布面变化。确认异常没有固定重复后,再逐步恢复目标速度。首件布样应记录纱线、组织、速度、时间和观察结果,避免只凭现场感觉判断合格。
更换后出现问题怎么办
如果更换后立刻出现卡针,应先停止升速,检查定位面、针槽、三角和沉降片环;如果出现布面竖条或线圈不均,应比对针筒跳动、织针高度、针路和喂纱条件。若新件与旧件尺寸不一致,不要通过扩大槽口或强行调整来补偿,应回到图纸和测量记录。