针筒跳动或安装对中偏差会使织针高度、沉降片间隙和三角配合周期性变化,常见表现包括布面线圈不均、固定针路、异常振动、噪音和局部磨损。
针筒跳动和对中偏差会把一个几何问题放大成周期性成圈问题。当针筒上端面、外圆、安装肩位或定位结构存在偏差时,织针高度、沉降片间隙和三角配合会随周向位置变化,布面可能出现固定针路、线圈不均、振动、噪音和局部发热。
先区分零件误差和安装误差
- 清洁安装面、定位面和螺孔,排除纤维、毛刺和异物;
- 在不拆卸关键结构的情况下标记零件方向和基准位置;
- 以设备规定基准面安装百分表,分别测量外圆和上端面;
- 旋转多个角度记录读数,不能只测一个点;
- 松开并重新按顺序均匀紧固,比较前后数据变化;
- 将测量结果与旧件、图纸和低速布面表现一起判断。
建议记录的项目
| 项目 | 记录方式 |
|---|---|
| 径向跳动 | 外圆多点读数、最大值、最小值和周向位置 |
| 端面跳动 | 上端面多点读数、最高点和最低点 |
| 安装基准 | 端面清洁状态、定位肩位、销孔和紧固顺序 |
| 配套间隙 | 针筒与沉降片环、三角、针盘的工作间隙 |
| 运行表现 | 低速噪音、振动、布面针路和局部温升 |
参考数据的使用边界
在部分圆机针筒替换项目中,外圆径向圆跳动可将 ≤0.05 mm、上端面跳动可将 ≤0.03 mm 作为初步记录参考;具体要求仍要以设备图纸、原机结构和双方确认的检验规范为准。检测工具的量程、分辨率、表座刚性和测量基准也应写入检验记录。
什么时候需要返工或更换
如果重新清洁、正确定位和均匀紧固后,跳动数据仍超过技术要求,且异常位置与针路或布面缺陷对应,应停止通过加垫、强行校正或扩大孔位来补偿。可查看圆机针筒参考产品、针盘与沉降片环组合或按图定制配件,提交多点测量表和安装照片。
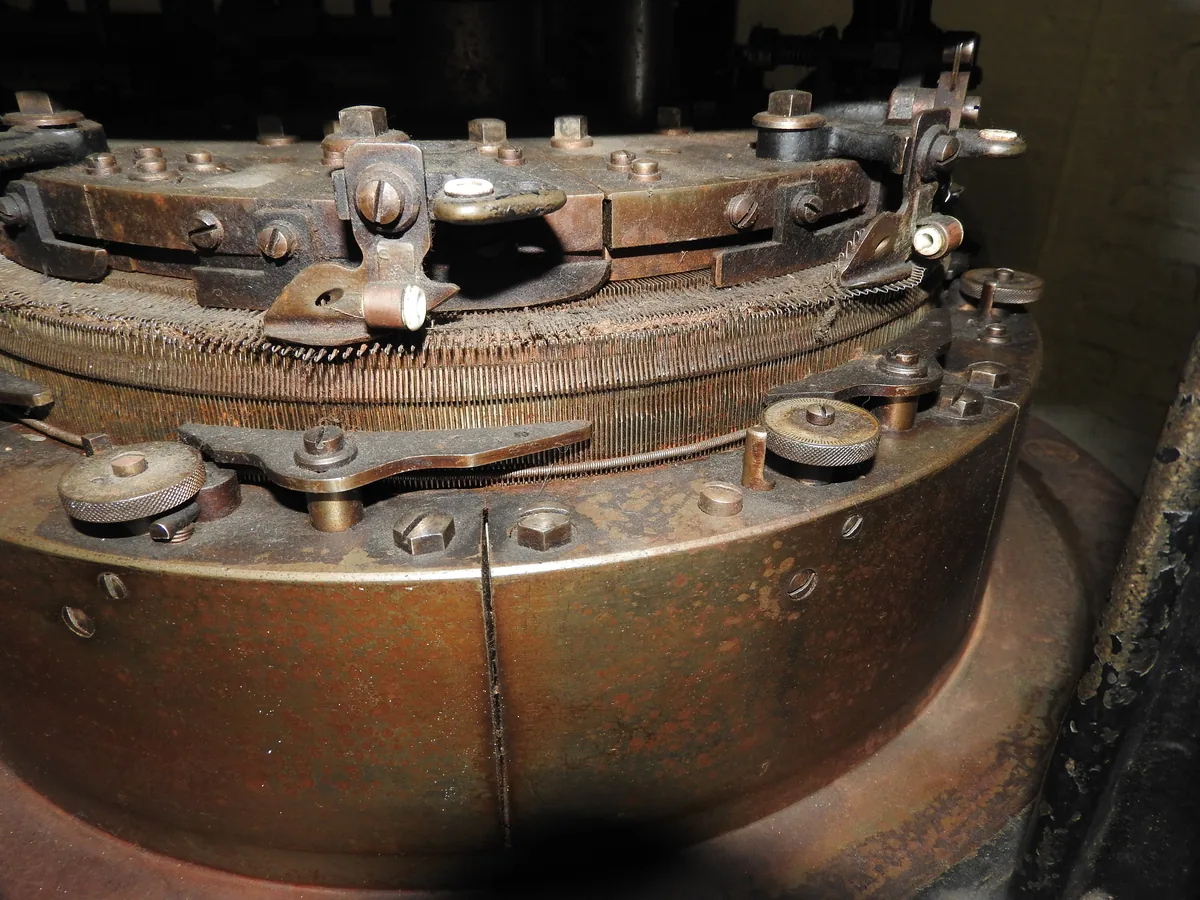
配图说明:本页配图为真实圆型针织设备局部参考图,用于帮助识别针床和工作面,不代表具体跳动检测样件。图片来源:Wikimedia Commons / ClemRutter,CC BY-SA 4.0。