针筒针槽磨损可能先表现为织针阻力、周期性异响或固定位置卡针,随后发展为断针、漏针和布面纵向针路。判断时应同时比较异常槽位、正常槽位和配套三角。
针槽磨损通常不是突然发生的。长期运行后,槽口可能出现毛刺和扩口,槽壁可能变宽,槽底可能出现磨痕、积屑或局部台阶。织针在槽内的横向间隙和上下运动高度发生变化后,布面就可能出现固定纵向针路、漏针或线圈松紧不一致。
先看布面和故障位置
- 缺陷只对应一个周向位置:优先检查该区域槽位、织针和三角;
- 缺陷沿同一路持续出现:重点检查该路织针针踵、三角轨道和喂纱;
- 多路同时出现:检查针筒整体跳动、安装基准、润滑和设备对中;
- 更换织针后问题短暂缓解:说明针槽或三角可能正在加速磨损。
针槽检查步骤
- 停机后清理油污和纤维,保留清洁前后的照片;
- 用放大镜检查槽口、槽壁、槽底和槽尾,标记异常槽号;
- 在异常槽位和正常槽位分别记录槽宽、槽深和槽距;
- 对比两处织针针踵、针身侧向间隙和运动阻力;
- 检查对应三角轨道是否存在碰伤、台阶或局部磨平;
- 用百分表复核针筒外圆径向跳动和上端面跳动。
检测数据如何使用
检测记录应区分“实测值”和“图纸要求”。针筒外圆径向跳动可将 ≤0.05 mm 作为部分替换项目的参考记录,上端面跳动可将 ≤0.03 mm 作为参考记录;这些数值不能替代具体机器图纸,也不能证明所有机型均可直接适配。
| 现象 | 重点确认 |
|---|---|
| 固定位置卡针 | 槽口毛刺、槽底异物、针踵和三角入口 |
| 布面纵向针路 | 局部槽宽、织针高度、沉降片和喂纱 |
| 多处线圈不均 | 针筒跳动、安装基准和整体磨损 |
维修还是更换
轻微毛刺只能由熟悉设备的人员按技术要求处理,不能通过随意扩大槽口来消除卡针。若槽宽、槽深、槽距、针筒跳动或有效高度已经无法满足图纸,应进入替换或按图定制流程。可查看针筒参考产品,或通过按图定制配件提交旧件资料。
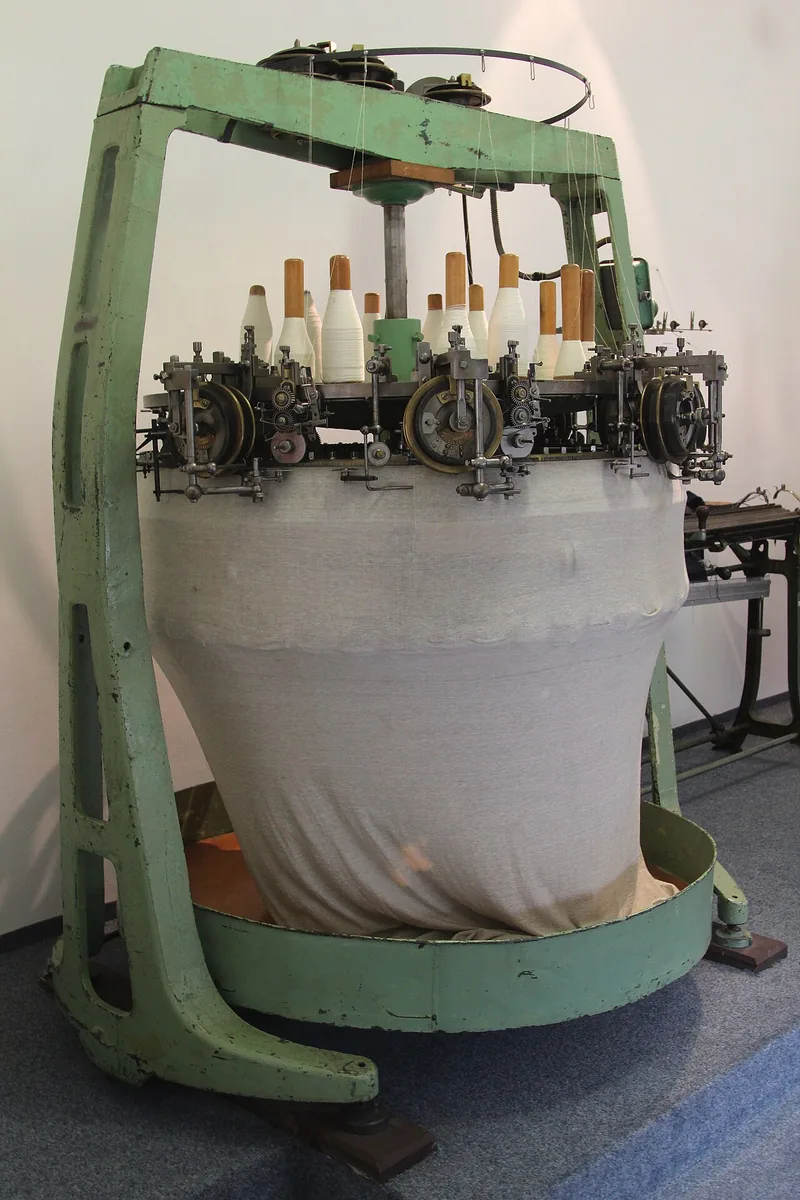
配图说明:本页配图为真实圆型针织设备参考图,用于帮助识别针床和运行区域,不代表具体针槽磨损的实物样件。图片来源:Wikimedia Commons / Fallaner,CC BY-SA 4.0。