圆机针筒卡针不一定是针筒整体损坏,也可能由槽口毛刺、槽内异物、织针针踵、三角轨道、沉降片环间隙或润滑异常引起。本文按可执行顺序帮助新手定位故障。
针筒卡针是圆机现场最容易被误判的故障之一。织针上下运动不顺,可能来自针筒针槽,也可能来自槽内纤维、金属屑、针踵磨损、三角轨道碰伤、沉降片环间隙和润滑状态。第一原则是停机、断开动力并保留故障位置,不要一边高速运行一边连续换针。
缺陷现象
- 同一路织针周期性卡住或回弹慢;
- 手动盘车时出现局部阻力或刮擦声;
- 换新织针后仍在相同位置卡针;
- 卡针同时伴随针踵磨损、布面竖条或局部发热。
优先排查顺序
- 编号记录异常针位和周向位置,拍摄槽口、织针和三角;
- 清除槽内纤维与金属屑,观察槽口毛刺、碰伤和槽底台阶;
- 将异常织针与相邻正常针对比总长、针踵、针钩和舌片动作;
- 检查对应三角轨道入口、工作面和安装定位,确认没有错位;
- 手动盘车检查沉降片环、沉降片和针筒之间的动作间隙;
- 最后再核对润滑、纱线毛羽、喂纱张力和运行速度。
建议记录的检测数据
| 项目 | 记录方式 |
|---|---|
| 故障位置 | 第几路、针筒周向位置、发生频率 |
| 针筒 | 槽宽、槽深、槽距、槽口状态和径向跳动 |
| 织针 | 总长、厚度、针踵高度、针钩和舌片灵活性 |
| 三角 | 轨道毛刺、台阶、碰伤、安装面和孔位 |
| 工况 | 纱线、速度、润滑状态和布面表现 |
什么时候需要更换
如果清洁后仍在同一槽位卡针,且槽口扩口、槽壁磨损、槽底有明显台阶或针筒跳动超出设备图纸,应停止继续修磨并复核替换方案。需要采购时,可查看圆机针筒参考产品、圆机织针配套组和联系我们。
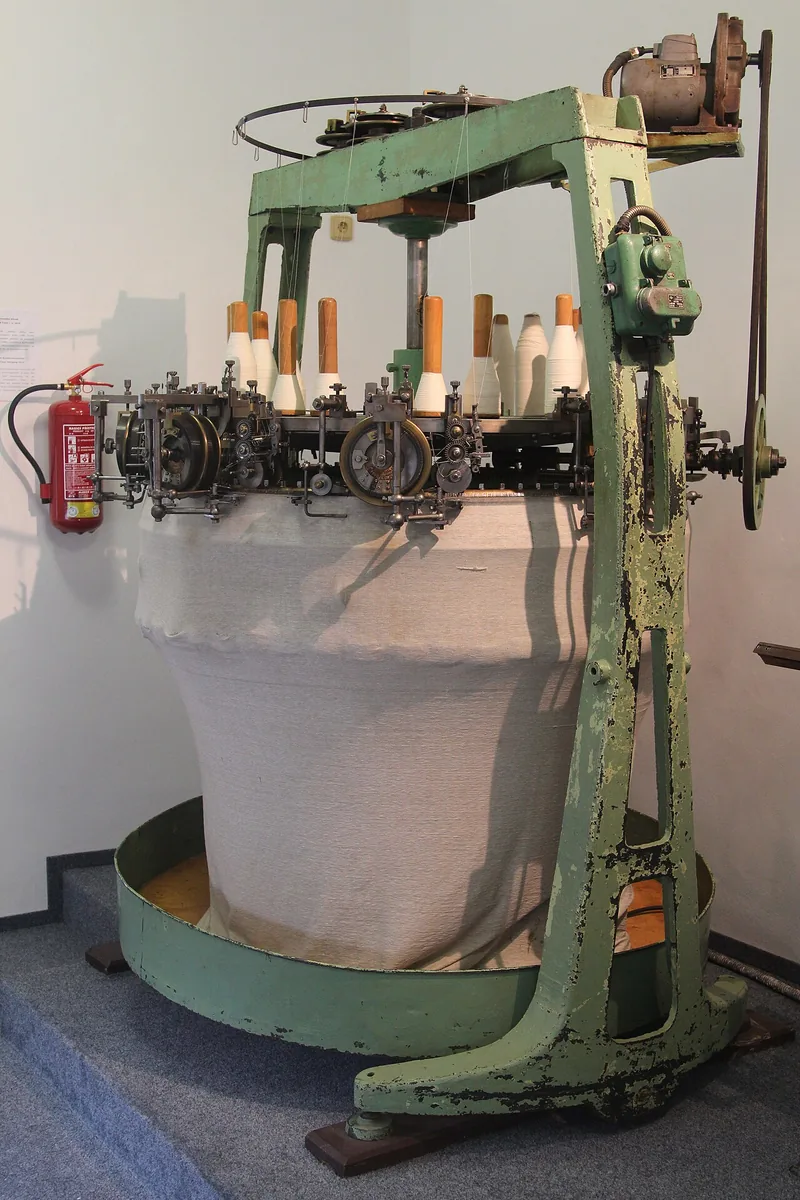
配图说明:本页配图为真实圆型针织设备参考图,用于帮助识别设备结构,不代表具体卡针故障的实物样件。图片来源:Wikimedia Commons / Fallaner,CC BY-SA 4.0。