没有完整型号或图纸时,按照基准面、外径、内径、有效高度、针槽和定位结构建立圆机针筒测量记录。
圆机针筒没有完整型号、铭牌模糊或原厂图纸缺失时,仍然可以通过旧件测量启动替换或定制项目。关键不是测一个外径,而是建立包含基准面、几何尺寸、针槽、孔位和磨损状态的圆机针筒测量记录。
测量前先处理旧件
拆下旧针筒后,应先清除纤维、油污和金属屑,不要急着打磨针槽或修整毛刺。清洁前后分别拍照,记录旧件在机器上的安装方向、旋转方向和定位缺口。若旧件仍能安全转动,可在低速状态下记录异常位置,但测量和拆装必须由熟悉设备的人员完成。
建议准备的工具
- 外径千分尺或合适量程的卡尺,用于测量外径、内径和厚度;
- 深度尺或高度尺,用于记录有效高度和槽深;
- 塞尺,用于初步记录针筒与相邻三角、环体的间隙;
- 百分表和磁性表座,用于检查径向圆跳动和端面跳动;
- 钢直尺、放大镜、手机相机和标记笔,用于照片编号与位置标记。
圆机针筒测量项目
- 基准信息:明确测量的下端面、上端面、中心孔或安装肩位;
- 主体尺寸:外径、内径、有效高度、台阶、倒角和壁厚;
- 针槽数据:总槽数、槽宽、槽深、槽距、槽底形状和槽口状态;
- 安装结构:定位孔、螺孔、缺口、键位、销孔和孔距;
- 精度数据:多个周向位置的外圆跳动、端面跳动、同心度和局部磨损;
- 配套数据:机器型号、织针、沉降片、沉降片环和三角的照片与标识。
哪些尺寸不能只靠照片判断
照片可以帮助判断针筒是单面、双面、插片式或铣槽式结构,但不能可靠证明槽距、槽深、孔位、端面跳动和针筒有效高度。圆机针筒尺寸确认最好同时提交整体照片、端面照片、针槽局部放大图、带刻度的测量照片和旧件样品。
检测数据如何记录
公开行业标准资料中,针筒外圆径向圆跳动可参考 ≤0.05 mm、上端面跳动可参考 ≤0.03 mm;这些数值应作为检验记录的参考项目,不能直接替代某个品牌的图纸公差。可以查阅相关公开行业标准资料(标准编号和适用版本请以现行标准及双方确认的技术文件为准),并在询价时注明哪些是实测值、哪些是估算值、哪些需要由双方确认。
如果没有图纸,可以提交圆机针筒按图定制页面所列资料,先建立测绘清单,再进入图纸复核和首件确认。
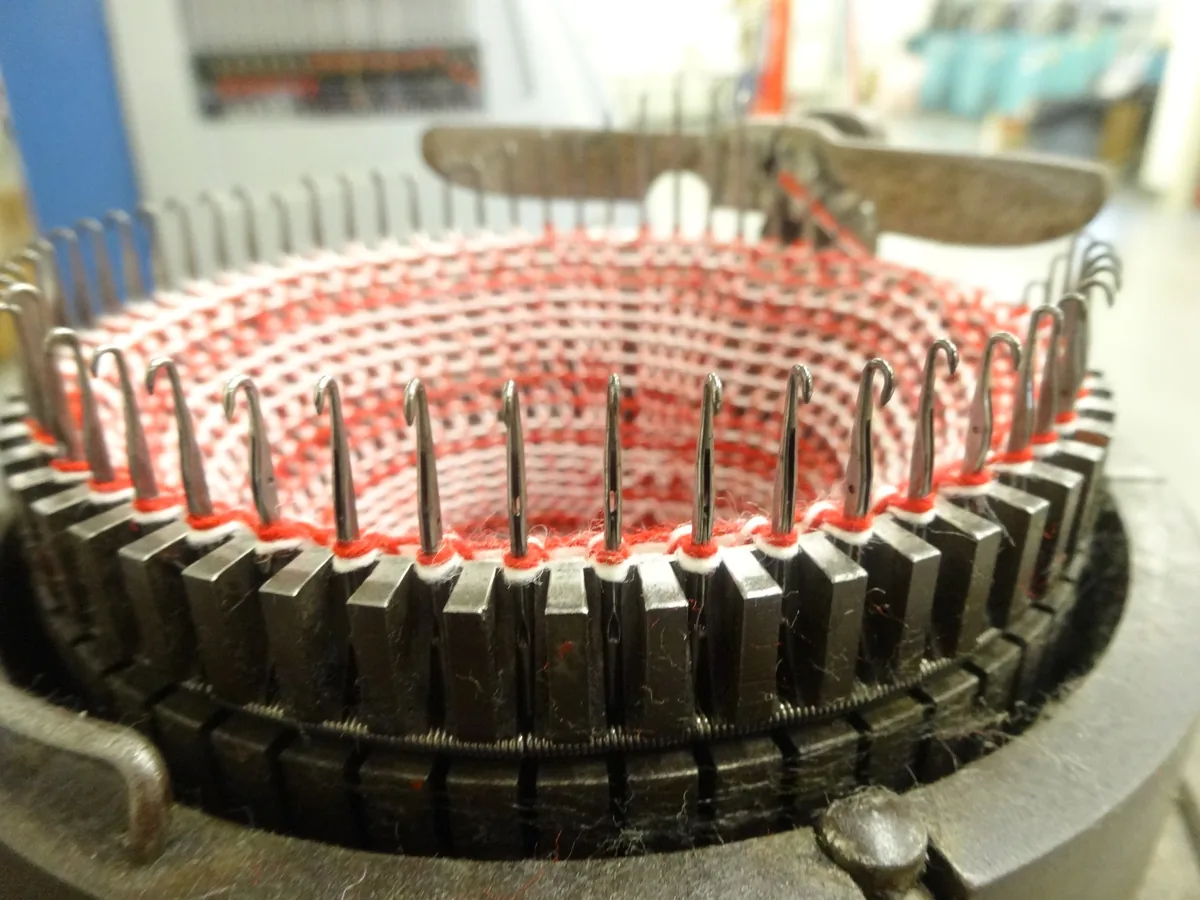
配图说明:本页配图为真实圆机针盘与织针近景,用于说明针盘、槽位和针件的测量关系,不代表具体设备型号。图片来源:Wikimedia Commons / webqueen-1444369,CC0。