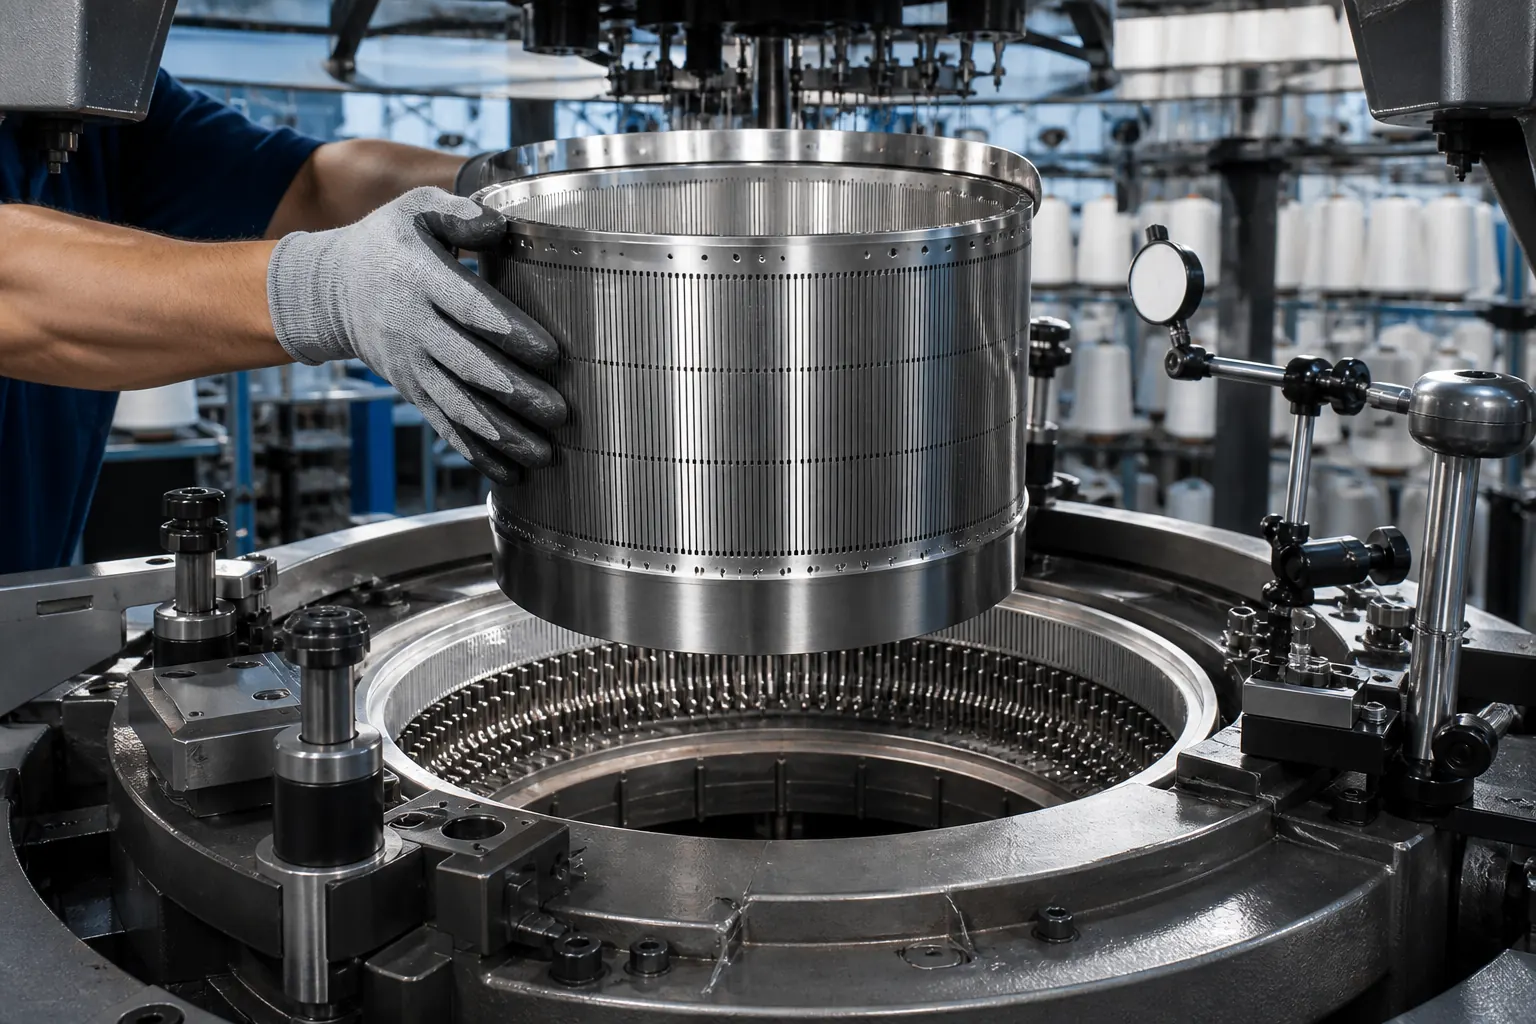
介绍圆机针筒、沉降片环、沉降片和针盘进行对中、跳动及运行间隙确认时的记录方法。
圆机针筒与沉降片环的对中关系会影响沉降片动作、织针成圈、运行噪音和布面稳定。对于双面设备,还要同时考虑针筒与针盘的平行度、同心度和上下针路时序。所谓校准,不是单纯把环体“调到看起来居中”,而是建立基准、测量多个位置并记录调整前后的变化。
校准前准备
- 停机并确认设备处于安全状态;
- 清洁针筒端面、安装面、沉降片环工作面和定位结构;
- 检查毛刺、碰伤、异物和旧件磨损,不在脏污状态下直接调整;
- 准备百分表、塞尺、高度尺和测量记录表;
- 确认设备说明书规定的基准面、旋转方向和调整顺序。
建议记录的校准项目
| 项目 | 记录内容 |
|---|---|
| 针筒径向跳动 | 固定百分表位置,记录0°、90°、180°、270°及更多周向点 |
| 针筒端面跳动 | 以规定端面为基准,记录高点、低点和调整前后差值 |
| 环体工作间隙 | 记录内外周向多个点的间隙,标注使用的塞尺规格 |
| 针盘与针筒关系 | 记录平行度、同心度、隔距和上下针路时序 |
| 低速试运行 | 记录噪音、卡顿、沉降片动作、断针和布面异常位置 |
公开检测参考值
公开行业标准资料中,针筒外圆径向圆跳动可参考 ≤0.05 mm,针筒上端面跳动可参考 ≤0.03 mm;沉降片外环上端面圆跳动可参考 ≤0.05 mm;沉降片三角下底面与外环上端面的间隙参考为 0.08–0.20 mm。双面设备的最终要求仍以具体机器图纸为准。
调整时常见错误
- 只测一个位置就判断同心度合格;
- 忽略安装面毛刺,把装配误差当成零件误差;
- 只调整沉降片环,没有检查沉降片、三角和针筒磨损;
- 直接高速试机,没有先做手动盘车和低速运行;
- 调整后不记录原始值,导致问题无法追溯。